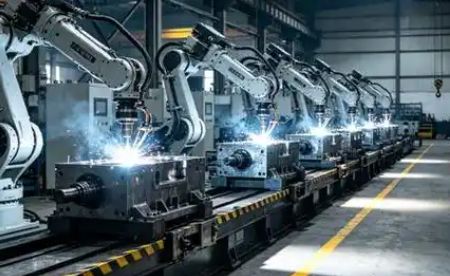
<h2>工艺参数优化:从经验试切到数据驱动</h2> <p>在传统机械制造车间中,切削速度、进给量和切深等参数多依赖技师经验设定,导致加工一致性波动较大。当前,通过采集主轴负载、振动信号及温度数据,企业可构建参数-质量关联模型。例如,针对铝合金薄壁件加工,采用响应曲面法优化后的参数组合,可将变形量控制在0.02mm以内,同时延长刀具寿命15%。建议制造企业在批量生产前,利用有限元仿真预判应力分布,再结合小批量试切验证,形成标准化工艺卡。</p>
<h2>五轴数控装备的实用化部署策略</h2> <p>五轴联动加工中心虽能实现复杂曲面一次成型,但高昂的采购与维护成本使中小企业望而却步。一个务实方案是采用“三轴+转台”的模块化改造模式:保留现有三轴铣床主体,加装高精度旋转工作台与后处理软件。某汽车模具企业通过此方案,将叶轮加工时间从8小时缩短至3.5小时,表面粗糙度稳定在Ra0.8μm。关键点在于需同步升级CAM编程能力,避免因路径规划不当导致机床碰撞。</p>
<h2>在线检测与闭环补偿技术集成</h2> <p>传统加工后抽检模式无法阻止不良品产生。在数控机床主轴附近集成红外测头与激光干涉仪,可在加工间隙自动测量关键尺寸,并将偏差值反馈至控制系统进行刀具半径补偿。实际案例显示,针对直径公差±0.005mm的液压阀芯,闭环系统使一次合格率从82%提升至97%。值得注意的是,温度补偿算法需根据车间昼夜温差动态调整,可引入机器学习模型预测热变形趋势。</p>
<h2>绿色切削液循环与干式加工平衡</h2> <p>大量使用切削液不仅增加成本,还带来废液处理难题。逐步采用微量润滑技术,将润滑剂流量降至传统浇注法的5%,即可满足多数钢件加工需求。对于铸铁或铝合金粗加工,可尝试完全干式切削,但需搭配气冷装置控制切屑温度。某精密零件供应商通过切换MQL系统,年度切削液采购量减少60%,刀具寿命反而提升20%。建议企业根据材料特性、加工余量及表面要求,建立分级润滑方案。</p>